发布时间:2026年9月15日
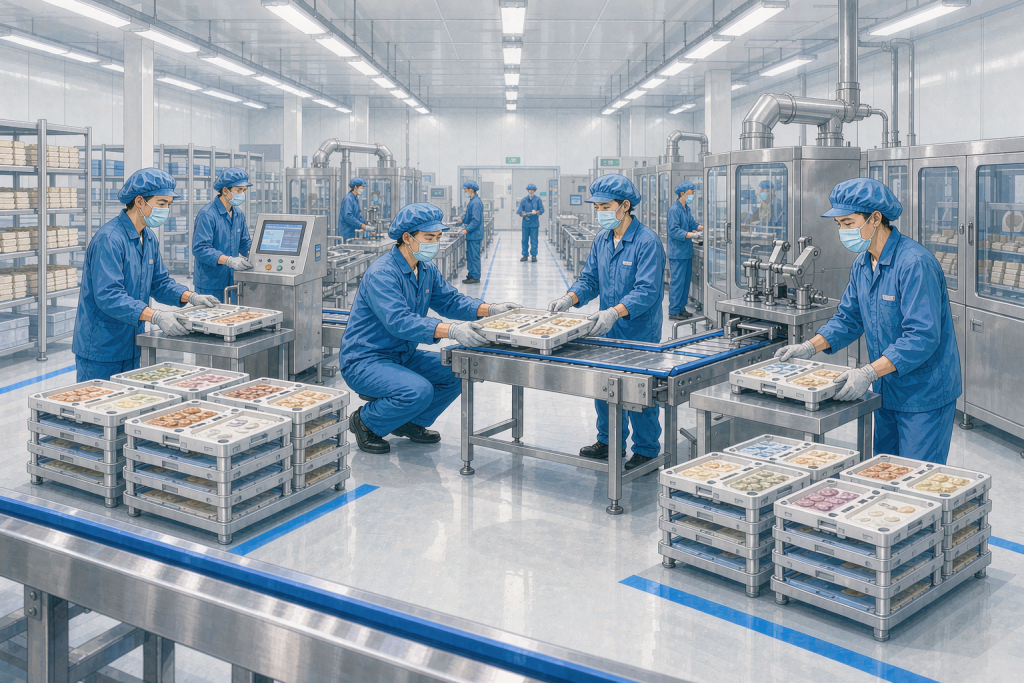
多 SKU 烘焙工厂,几乎每天都有换产:上午烘烤戚风蛋糕,下午切换到软欧面包,夜里又要换回曲奇饼干。拆烤盘、清理炉腔、设备清洁消毒、调整温区与输送参数、等待首件确认 —— 一条线停半天,订单排得满满当当,夜班只能赶工。换产时间,正是许多烘焙厂 “看不见的产能黑洞”。
广东德乐咨询在多家食品企业现场诊断中发现:换产慢,九成不是设备问题,而是换产动作没有”被管理”。本文从生产系统(产)视角,用精益经典工具SMED(快速换产),给出四步可落地的改善路径。
一、为什么换产必须”较真”
从经营看,换产停机时间直接吃掉有效产能。一条线每天换产2次、每次1.5小时,一个月就是近90小时有效产能流失,相当于白白少了一条线近1/8的产出。对订单波动大、SKU多的代工与调味品类工厂,影响尤为显著。
从食品安全看,换产更是一道”卫生关卡”。换产清洗不到位、残留交叉污染,是异物与过敏原失控的高频来源。把换产做成标准作业,既能提产能,也能控风险——一提两用。
二、SMED四步落地法
第一步:区分”内换产”与”外换产”
把换产所有动作拆成两类:内换产——必须停机才能做的(拆装模具、管道清洗、调机);外换产——停机前就能提前完成的(领料、备模具、打印标签、预热)。先拍一段换产视频、按秒记录,你会发现六成动作其实可以”提前做”。这一步不花钱,却常能直接砍掉30%停机时间。
第二步:外换产全面前置
把”停机后才找”的事,挪到停机前完成:模具在库内预调好、清洗SOP与记录单提前打印、下一批配方与标签在配料间就绪、CIP(原位清洗)程序按产品预先选好。目标是让操作工”一停就干”,而不是”一停再等”。配套设换产物料暂放区,专用小车一次送齐。
第三步:内换产做”减法”
对必须停机的动作做简化:用快拆结构、定位销、色标替代”反复对孔”;用快速接头替代螺栓连接;清洗改用可移动喷淋臂而非人工搬管。某酱料厂把灌装头固定方式改为快锁卡扣,单次拆装由25分钟降到6分钟。核心是”让难的事变简单、让靠经验的事变标准”。
第四步:标准化+首件三检
把换产沉淀为《换产标准作业书》与Checklist:拆—清—装—调—检五段,逐步勾选。停机结束前做”首件三检”——品管检卫生与残留、生产检参数、操作工检外观,三方签字放行。避免”没清干净就开产”,把风险挡在首件。
三、德乐建议:把换产写进控制点
换产改善不是一次运动。建议将其纳入生产系统(产)控制点清单,设定”换产达成时间”KPI,按产品线建基线、每周复盘换产TOP与异常,纳入PDCA持续改进。同时与计划排产联动——同品类集中排产、减少跨品类高难度转换,从源头降低换产频次。用数据说话,让产能红利持续可见。
本文由广东德乐企业管理咨询有限公司出品,转载请注明来源。更多食品制造管理方法论,关注「广东德乐咨询」。